Мы идем дальше стандартных проверок. Наш технологический аудит — это 9 этапов глубокого анализа, десятки замеров и тестов, профессиональные инструменты и опыт, который позволяет видеть то, что другие не замечают.
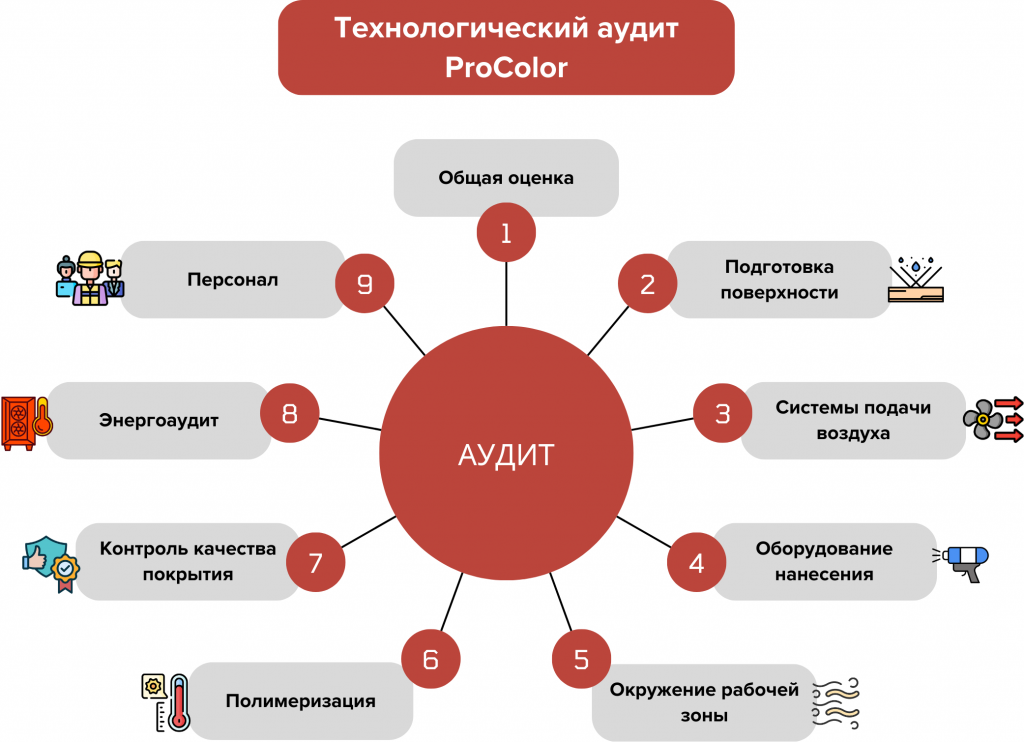
1. Общая оценка организации участка
Анализ начинается с визуальной оценки состояния производственного пространства: организация хранения материалов, уровень чистоты, качество освещения. Эти факторы оказывают прямое влияние на стабильность технологического процесса и общее качество окрашивания.
2. Контроль этапа подготовки поверхности
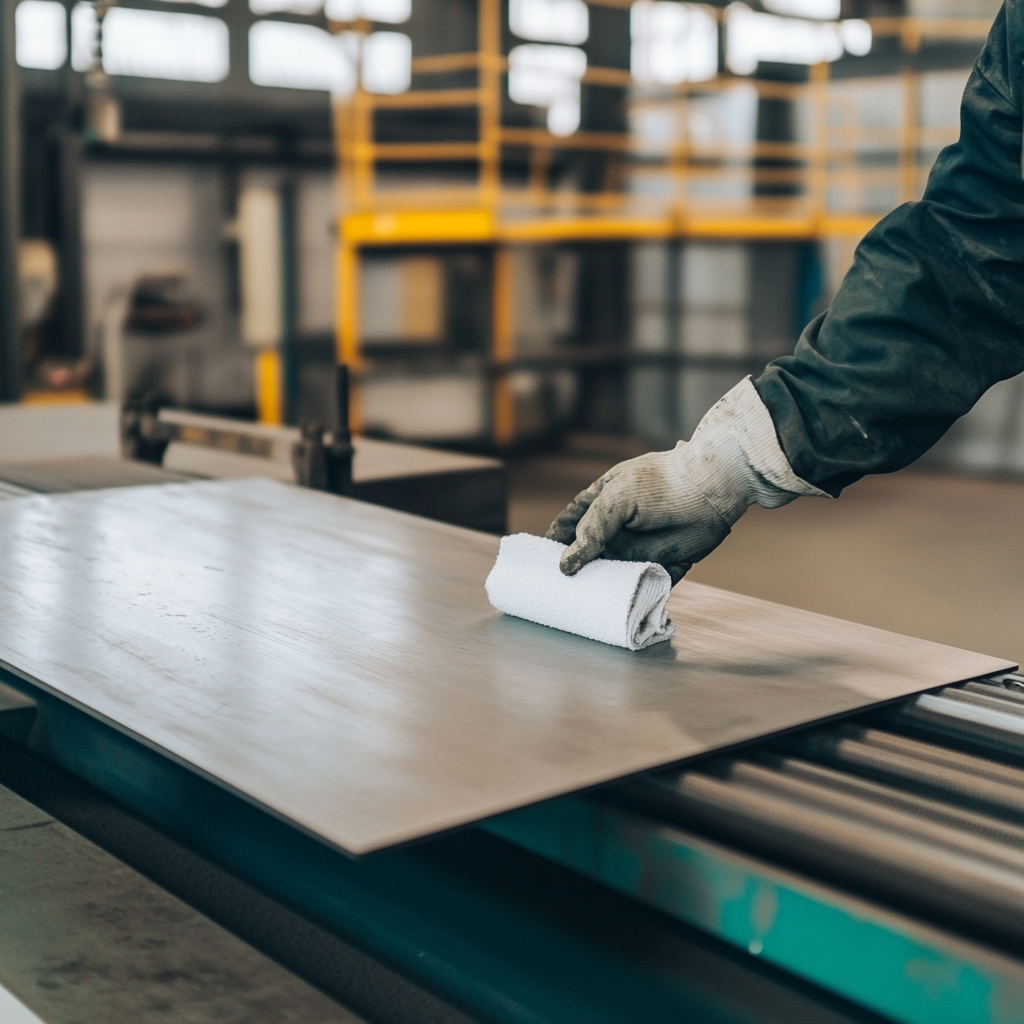
Проверяется состояние входного металлопроката, а также эффективность процесса обезжиривания: правильность подбора химических составов, отсутствие остатков загрязнений. Подготовка поверхности — критически важный этап, влияющий на долговечность покрытия.
3. Аудит систем подачи сжатого воздуха
Проводится техническая проверка состояния пневмосистем установок, а также анализ сжатого воздуха на содержание масла и влаги. Чистота сжатого воздуха — ключ к стабильному качеству нанесения покрытия.
4. Оценка состояния оборудования нанесения
Проверяется заземление всех компонентов системы. Измеряются параметры электростатического поля и оценивается работа распылителей, включая калибровку и форму факела. Важна точная настройка и слаженная работа всех элементов.
5. Оценка окружения рабочей зоны
Изучается поведение воздушных потоков в камере нанесения и печи полимеризации.
6. Контроль процесса полимеризации
Проводится термографическое исследование печи. Анализируются равномерность прогрева, температура в различных зонах камеры полимеризации, наличие теплопотерь. Производится инструментальный контроль внутренних температур поверхностей печи.
7. Контроль качества полимерного покрытия
Измеряется толщина покрытия в контрольных точках. Проводятся тесты на адгезию, равномерность, блеск, цвет и устойчивость покрытия к внешним воздействиям. Сравнение результатов с нормативными требованиями ГОСТ и ISO.
8. Энергоаудит производственного участка
Оценивается энергоэффективность оборудования: идентифицируются зоны с избыточным потреблением энергии. Проводится обследование на предмет утечек тепла: через щели, неплотности, неутеплённые поверхности. Разрабатываются рекомендации по устранению и оптимизации теплоизоляции. Проводиться проверка контактных групп на нагрев.
Проводится наблюдение за работой операторов, проверяется их понимание технологического процесса и навык работы с оборудованием. При необходимости проводиться инструктаж.
По результатам аудита составляется структурированный технический отчёт с включением фотофиксации, результатов измерений и практических рекомендаций по улучшению процессов. Основной акцент — на конкретные шаги по оптимизации.
Что вы получаете в итоге?- Детальный отчет с термограммами, графиками, фото и описанием проблемных зон.
- Конкретные рекомендации по настройке и модернизации оборудования.
- Возможность сразу внедрить улучшения — наш инженер может сопровождать внедрение на месте.
- Экономию ресурсов — краски, энергии, времени.
- Повышение качества и стабильности вашей продукции.
Фотогалерея